01

गढ़ाई
किसी भी सामग्री को हटाने से पहले, सांचे को लगभग मूल आकार में ढाला जाता है।


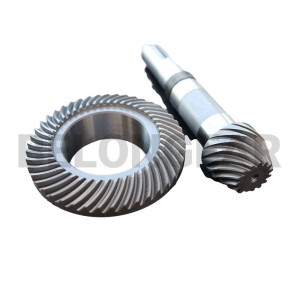
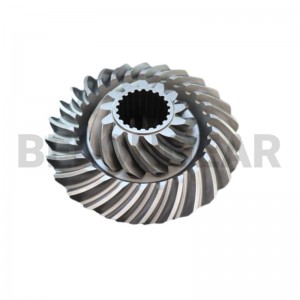
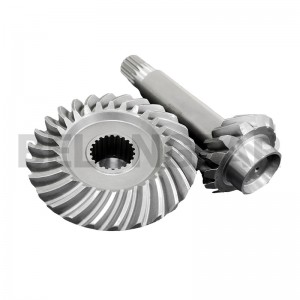
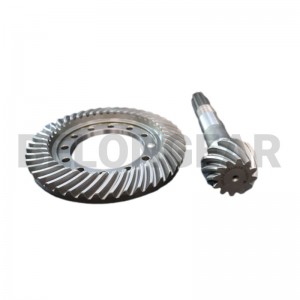
कस्टम मशीनरी में कैटलॉग गियर का आकार शायद ही कभी फिट बैठता है। जब हाउसिंग पहले से ही बनी हो और आकार के कारण ग्राइंडिंग संभव न हो, तो हार्ड कटिंग से कठोर दांत को अंतिम रूप दिया जाता है और फिर भी एक सटीक, दोहराने योग्य ज्यामिति प्राप्त होती है।
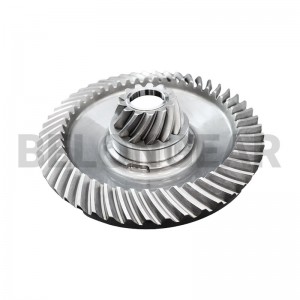
स्पाइरल बेवल गियर की परिभाषा उसके आयामों के साथ-साथ उसके दांतों की फिनिशिंग से भी तय होती है। रूट से ही सटीकता, शोर और लागत निर्धारित होती है, इसलिए इसे ड्राइंग जारी करने से पहले ही तय कर लिया जाता है, न कि वर्कशॉप में काम करने वालों पर छोड़ दिया जाता है।
| मार्ग | दांत को कैसे तैयार किया जाता है | चुना गया जब | परिसीमन |
|---|---|---|---|
| ग्लीसन ने चक्कर लगाया | दांतों को काटा जाता है, कठोर किया जाता है, फिर ग्लीसन लैपर पर जोड़े में रखकर उन्हें घिसा जाता है। अपघर्षक यौगिक के साथ जोड़े को एक साथ चलाया जाता है, जिससे पूरे दांत पर संपर्क बनता है, न कि केवल उस जगह पर जहां कटर ने उसे छोड़ा था। | मध्यम गति पर शांत संचालन; उच्च ध्वनि; क्लासिक ऑटोमोटिव और गियरमोटर मार्ग। | लैपिंग से संपर्क में सुधार होता है, न कि कटे हुए दांतों की ज्यामिति में बदलाव होता है, इसलिए कठोरता से पहले ही प्राप्त की जा सकने वाली सटीकता निर्धारित हो जाती है। |
| ग्लीसन ग्राउंड | दांतों के किनारों को सख्त करने के बाद, उन्हें ग्लीसन ग्राइंडर पर पीसा जाता है। पीसने से सख्त होने के कारण होने वाली विकृति ठीक हो जाती है, जिससे तैयार दांत सटीक प्रोफाइल टॉलरेंस के भीतर रहता है और संपर्क को बहाल करने के लिए लैपिंग पर निर्भर नहीं रहना पड़ता। | लैपिंग की तुलना में अधिक गति, बेहतर सटीकता और कम शोर; निरंतर चलने वाले गियरबॉक्स के लिए यही रास्ता है। | पीसने की प्रक्रिया एक धीमी और महंगी अंतिम प्रक्रिया है, इसलिए इसे वहीं चुना जाता है जहां सटीकता इसे उचित ठहराती है। |
| क्लिंगेलनबर्ग हार्ड कटयह पृष्ठ | दांतों को खुरदरा काटकर नरम बनाया जाता है, फिर उन्हें सख्त किया जाता है, और अंत में क्लिंगेलनबर्ग मशीन पर कठोर कटाई द्वारा अंतिम रूप दिया जाता है। सख्त किए गए दांत की कटाई से अलग से पीसने की प्रक्रिया की आवश्यकता नहीं होती है और दांत की सतह पर पीसने के निशान नहीं पड़ते हैं। | जहां ग्राइंडिंग मुश्किल हो और क्लिंगेलनबर्ग-सिस्टम ज्यामिति के लिए हार्ड फिनिशिंग की आवश्यकता हो। | सॉफ्ट रफ कट में सही स्टॉक छोड़ना आवश्यक है, इसलिए रफ और हार्ड कटिंग को एक ही ऑपरेशन के रूप में प्लान किया जाता है। |
नीचे दिए गए मान इस वस्तु के चित्र से लिए गए हैं। जहां पृष्ठ पर सामग्री या सटीकता ग्रेड का उल्लेख है, उसे यहां दोहराया गया है; बाकी सभी जानकारी कैटलॉग से अनुमानित नहीं है, बल्कि चित्र की समीक्षा के दौरान आपसे पुष्टि की जाती है।
| वस्तु | यह उत्पाद | इसकी पुष्टि कैसे होती है? |
|---|---|---|
| गियर प्रकार | कस्टम स्पाइरल बेवल गियर या सेट | चित्रकला |
| परिष्करण | सख्त करने के बाद कठोर कटाई करें, या आकार के अनुसार पीस लें। | सटीकता रिपोर्ट |
| सामग्री | चित्र के अनुसार; मिश्र धातु इस्पात विशिष्ट | सामग्री प्रमाणपत्र |
| शुद्धता | जारी करने से पहले सत्यापित किए गए चित्र के अनुसार। | सटीकता रिपोर्ट |
| मात्रा | एक बार का उत्पाद, प्रोटोटाइप या छोटा बैच | चित्रकला |
| आपूर्ति का दायरा | सिंगल गियर या मैचिंग पेयर | मेशिंग रिपोर्ट |
कस्टम मशीनरी के लिए, दांतों के आकार की तुलना में ड्राइंग की गुणवत्ता कीमत को अधिक प्रभावित करती है।
पूरी तरह से आयामों वाला चित्र रिवर्स इंजीनियरिंग से बचाता है, जो लागत को कम करने वाला सबसे बड़ा कारक है।
ग्राउंड या हार्ड कट का चुनाव आकार और सटीकता पर निर्भर करता है; ये दोनों हर हिस्से पर एक दूसरे के स्थान पर उपयोग नहीं किए जा सकते।
एक सेट में पूरा सेटअप होता है; बैच में इसे फैलाया जाता है।
कीवे, स्प्लाइन और थ्रेड मशीनिंग और निरीक्षण के चरणों को बढ़ाते हैं।
स्पाइरल बेवल ड्राइव में अधिकांश शिकायतें दांतों की बजाय असेंबली से संबंधित होती हैं। ये तीन बिंदु हैं जिन्हें फिटर को मशीन पर नियंत्रित करना होता है।
दांत को खुरदरा काटकर नरम बनाया जाता है, फिर उसे सख्त किया जाता है, और अंत में कठोर कटाई द्वारा अंतिम रूप दिया जाता है। सख्त किए गए किनारे को काटने से बिना ग्राइंडिंग के विकृति दूर हो जाती है, जो बड़े या आकार में जटिल भागों के लिए उपयुक्त है।
किसी भी सामग्री को हटाने से पहले, सांचे को लगभग मूल आकार में ढाला जाता है।

बोर, फेस और माउंटिंग शोल्डर को टर्न किया गया; कटिंग के लिए डेटम स्थापित किए गए।

दांत नरम सामग्री को मोटे तौर पर काटते हैं, जिससे कठोर कटाई की प्रक्रिया के लिए परिष्करण सामग्री बच जाती है।

निर्दिष्ट केस डेप्थ और कोर कठोरता तक कार्बराइजिंग और सख्त करना।

कठोरीकरण के बाद डेटम को इस प्रकार पीसा जाता है ताकि हार्ड कट को सही ढंग से संदर्भित किया जा सके।

क्लिंगेलनबर्ग मशीन पर अंतिम ज्यामिति में काटकर कठोर किए गए पार्श्व भागों को अंतिम रूप दिया गया।
मार्ग के आधार पर यह निर्धारित होता है कि कौन-कौन सी जाँच लागू होंगी। प्रत्येक सेट को गियर के केंद्र पर मापा जाता है और युग्म को आपस में जोड़ा जाता है, और परिणाम माल के साथ ही जारी किए जाते हैं, न कि आंतरिक रूप से रखे जाते हैं।

ड्राइंग के अनुसार बोर, फेस और माउंटिंग दूरी का मिलान करें।आयाम रिपोर्ट

कच्चे बार के रासायनिक और यांत्रिक गुण।सामग्री प्रमाणपत्र

कठोर होने के बाद सतह की कठोरता।ऊष्मा उपचार रिपोर्ट

दांत की गहराई और सूक्ष्म संरचना।ऊष्मा उपचार रिपोर्ट

गियर मापने वाले केंद्र पर प्रोफाइल, लीड और पिच।सटीकता रिपोर्ट

असेंबली पर संपर्क पैटर्न और बैकलैश।मेशिंग रिपोर्ट
तेज गति पर सुचारू समकोण संचरण के लिए स्पाइरल बेवल गियर का चयन किया जाता है। बेलोन इन उद्योगों को गियरिंग की आपूर्ति करता है।
 स्वचालन
 खाद्य और पेय
 निर्माण
 धातुकर्म
जी हां, जटिल ज्यामिति के लिए ड्राइंग की तुलना में मॉडल बेहतर होता है। काटने से पहले दोनों की समीक्षा हाउसिंग के आयामों के आधार पर की जाती है।
इसका माप लिया जा सकता है और ज्यामिति को पुनः निर्मित किया जा सकता है। अत्यधिक घिसे हुए दांत एक कठिन मामला हैं, क्योंकि मूल आकार नष्ट हो चुका होता है।
क्योंकि बड़े या टेढ़े-मेढ़े हिस्सों पर ग्राइंडिंग हमेशा व्यावहारिक नहीं होती। कठोर कटिंग से सख्त होने के बाद भी ज्यामिति में सुधार होता है और इसे उसी तरह मापा जाता है।
जी हाँ। प्रोटोटाइप और एक-एक करके बनाए गए सेट स्वीकार्य हैं, हालाँकि इतनी मात्रा में ऑर्डर करने पर सेटअप लागत कीमत में सबसे अधिक होती है।
ड्राइंग या इस्तेमाल किए गए जोड़े को माउंटिंग दूरी और कार्य क्षमता के साथ भेजें। फिर मार्ग, सामग्री और सटीकता की पुष्टि मशीन की वास्तविक आवश्यकताओं के अनुसार की जा सकती है।